摘要:以不规则形状钨粉颗粒为原料,采用射频(RF)等离子球化技术制备球形钨粉,并对球形钨粉进行铺粉及成形实验效果评价。在射频等离子球化过程中,研究球化工艺参数(送粉速率、送粉位置)和原料粉末形态对球化结果的影响。在铺粉实验方面,研究粉末特征和铺粉层厚对铺粉效果的影响。采用扫描电子显微镜、激光粒度分析仪和BT-100粉体综合特性测试仪对球化处理前后粉末的形貌、粒度、流动性、松装密度和振实密度进行测试和分析。结果表明:经过球化处理后,钨粉颗粒呈规则球形,表面光滑,球化率可达100%,流动性、松装密度和振实密度得到明显提高。球化率高的粉末流动性好,铺粉效果好;随着层厚的增加,铺粉效果逐渐得到改善;采用合适粒径的球形钨粉打印的钨薄壁件表面相对光洁,尺寸精度高。
引言:钨及其合金具有熔点高、高温强度高、耐热耐腐蚀性好等优良性能,广泛应用于航空航天、核电及医疗等领域[1-3]。传统粉末冶金的方法难以制备结构复杂的钨及其合金制品[4]。随着材料成形技术的不断发展,3D打印技术成为制备小型钨及其合金制品的有效方法[5,6]。作为3D打印制备复杂结构钨制品件的原材料,球形钨粉的制备是新型钨及其合金制品开发的重要环节。制备球形钨粉的方法层出不穷,如卤化法[7]、旋转电极法[8]、部分优先氧化碱洗法[9,10]、仲钨酸铵循环氧化还原法[11,12]、喷雾干燥法[13]等,这些方法各有各的弊端,未能实现工业化。射频等离子体技术因其能量高度集中、温度梯度大、无电极放电、污染小等优点广泛应用于球形难熔金属粉末(如钨粉)的制备领域[14-18]。该方法制备的粉末球形度高,流动性好,平均粒度可低于20μm,是制备高品质球形钨粉的良好途径[19]。迄今为止,球形钨粉的制备一直未实现大规模生产,且欠缺对球形钨粉的使用评价环节。本工作对射频等离子体制备球形钨粉工作开展相应研究,并对制备的球形钨粉进行性能评价,这对于推动小型复杂结构钨制品件的制备具有重要意义。
1 实验
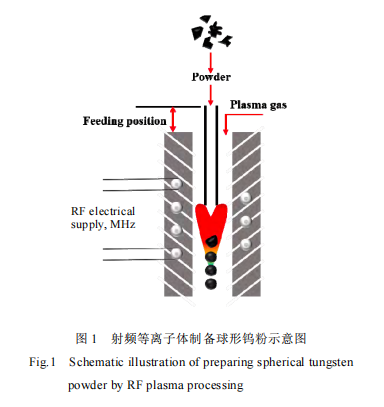
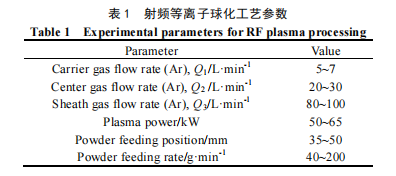
选择不规则形状的粗颗粒钨粉(1#)为原料,研究球化工艺参数(送粉速率和送粉位置)对球化结果的影响,其原料的激光粒度D10=37.403μm,D50=69.572μm,D90=163.219μm;另外,以激光粒度检测结果D50约为20μm、颗粒形状不同的3种不规则钨粉(2#、3#、4#)为原料,研究原料钨粉状态对球化结果的影响。所选原料钨粉均为市售。采用射频(RF)等离子球化设备对原料钨粉进行球化处理,其设备主要包括等离子体发生装置、送粉装置、收集装置和冷却装置[20]。该设备以氩气为工作气体建立稳定运行的氩气等离子弧,同时以氩气为载气,将原料钨粉经加料枪喷入等离子腔中,在辐射、对流、传导等传热机制作用下,使粉末迅速被加热至整体或部分熔化,熔融的粉末颗粒在表面张力的作用下快速凝固收缩,形成致密的球形粉末[21]。射频等离子球化粉末原理如图1所示,钨粉球化实验具体工艺参数列入表1。采用射频等离子球化技术制备球形钨粉的实验过程主要分为4个步骤:
(1)原料钨粉的前处理阶段:将原料粉末放在真空干燥箱中于150℃的条件下烘干10h,降低原料粉末颗粒的湿度;
(2)建立稳定的等离子体炬,温度场的最高温度可达104K;
(3)球形钨粉制备阶段:将烘干后的原料钨粉经加料枪送入等离子体炬中,粉末颗粒在等离子体炬内快速经历吸热、熔化和凝固3个过程;
(4)球化结束后球形钨粉的收集及后处理阶段。在选区激光熔化技术成形过程中,铺粉效果的好坏直接影响后续成形产品的性能。而粉末的形貌、粒度和粒度分布等因素都会影响到铺粉效果。本实验采用自制的铺粉装置,选取2#、2#球化、4#球化和1#球化4种粉末进行铺粉实验,然后用数码相机拍照,对于1#球化后粉末铺粉效果进行扫描电镜观察。采用Malvern Scirocco 2000激光粒度分析仪测试钨粉球化前后的粒度及粒度分布,通过Nova Nano SEM450激光扫描电镜观察粉末颗粒形貌,球化前后粉末的松装密度、振实密度和流动性的测试在BT-100粉体综合特性测试仪上进行测试,采用EOS M280进行纯钨薄壁件的制备。球化后钨粉颗粒球化率的计算通过激光扫描电镜观察,统计出经过球化处理后的球形粉末颗粒所占总粉末颗粒的百分比,每个样品随机取样统计3次,然后求其平均值作为该样品的球化率。

2.1 不规则粗颗粒钨粉(1#)的球化
2.1.1 送粉速率对球化结果的影响
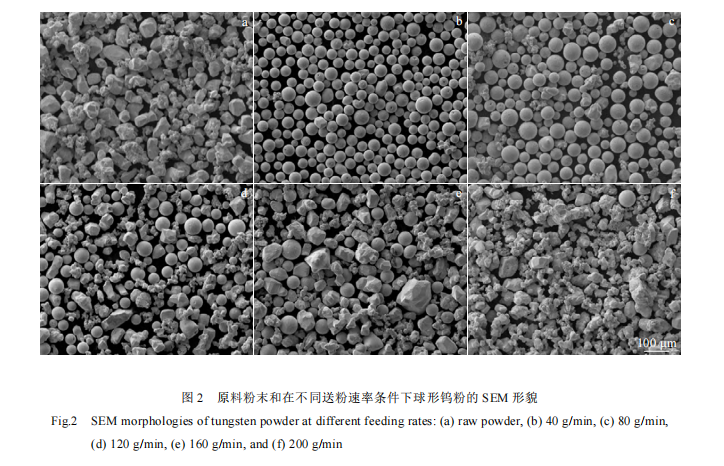
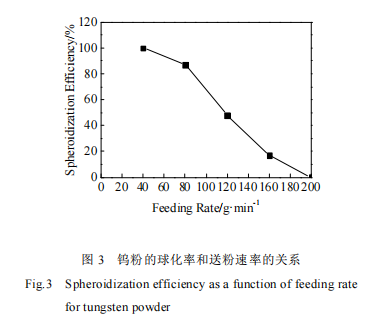
从粗颗粒钨粉球化前后图中(图2)能明显看出,原料钨粉(图2a)呈不规则多角形状态存在,分散均匀,颗粒的棱角和尖角明显,粉末颗粒的激光粒度分布从37.403μm(D10)到163.219μm(D90)。保持其它球化工艺参数恒定不变,研究送粉速率对球化效果的影响。不同送粉速率条件下,原料钨粉经过球化处理后粉末的SEM形貌图片如图2b~2f所示。当送粉速率为40g/min时(图2b),经过等离子球化处理后得到表面光滑、球形度高、分散性良好的球形钨粉,且球化率可达100%。当送粉速率为80g/min时(图2c),有极少部分原料颗粒明显没有被球化,少部分原料颗粒的棱角不再明显,少数颗粒呈现出椭球形,球化率达87%。当送粉速率为120和160g/min时(图2d、图2e),粒径较大的钨粉颗粒仍然以不规则多角形原料状态存在,球化率分别为48%和17%。当送粉速率为200g/min时(图2f),几乎没有粉末颗粒得到球化,球化率几乎为0%。这一结果与其他研究结论一致[23]。钨粉的球化率与送粉速率的关系如图3所示,随着送粉速率的增大,球化率明显下降。在其它球化工艺参数保持恒定的条件下,等离子体腔内形成稳定的温度场。在一定的送粉速率范围内,粉末颗粒能实现完全球化。随着送粉速率的增加,单位时间等离子体炬内通过的粉末颗粒量增多,需要更多的能量使其球化。而此时温度场提供的能量保持恒定,不能满足全部粉末颗粒熔化所需的能量要求,导致部分粉末颗粒未能充分吸热达到完全球化。此外,送粉速率的增加会导致部分钨粉颗粒在等离子体炬中的运行轨迹偏离高温区,使粉末吸热不充分,这也是粉末球化率低的一个原因。
2.1.2 送粉位置对球化结果的影响
送粉位置示意图如1所示。等离子体球化制备球形钨粉的过程中,由载气Q1携带原料钨粉进入等离子体炬内。送粉装置总长度为一定值不变,在保持送粉速率和载气量相同的条件下,送粉位置的高低直接影响原料钨粉在等离子体炬中的运行距离和吸热时间。
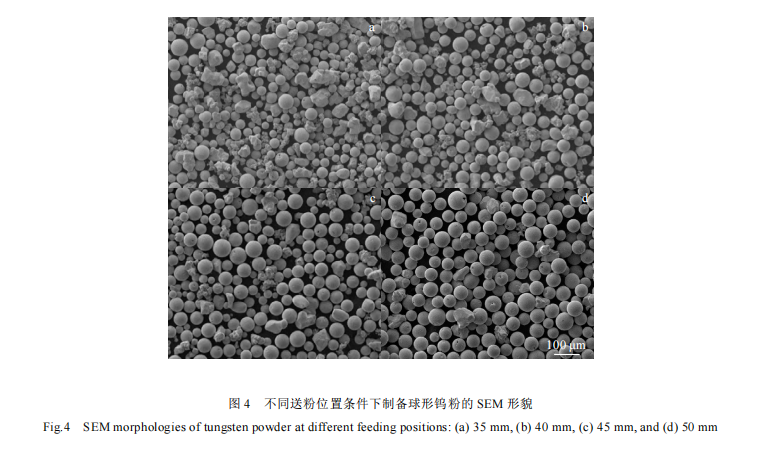
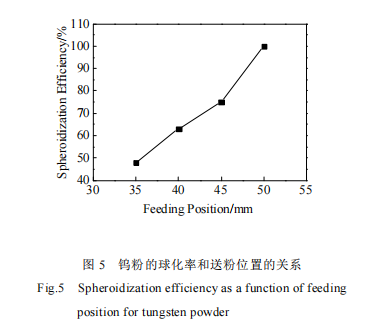
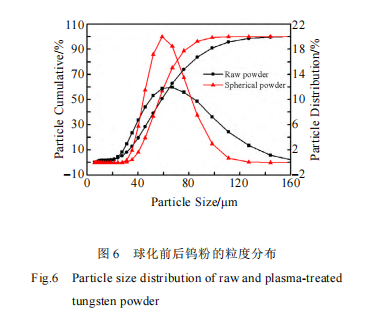
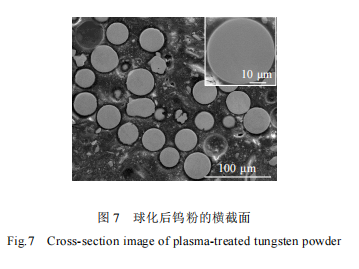
保持其它球化工艺参数相同的条件下(能量输入、载气量为一定值),不同的送粉位置,钨粉的球化效果也不同。如图4a、4b、4c 和4d分别是送粉位置为35、40、45和50mm球化后钨粉的形貌特征。在送粉位置为35mm处,经过球化后颗粒部分被球化,部分颗粒仍以原料粉末状态存在,颗粒表面的尖角和棱角明显可见,球化率为48%。在送粉位置为40mm处,球化效果比35mm处得到提高,但仍有部分颗粒呈不规则的多角形,少数颗粒由于吸热不充分而导致没有被充分球化,球化率为63%。在送粉位置为45mm处,相对于前2组球化结果,球形钨粉颗粒表面光滑,球化率明显提高,达75%,少数球化颗粒表面存在凹坑或明显熔化不完全现象。在送粉位置为50mm处,绝大多数颗粒表面光滑,呈球形状态存在,球化率接近100%。球化率和送粉位置的关系曲线如图5所示,随着送粉位置的提高,球化率明显得到提高。这是因为在其他球化工艺参数保持恒定的条件下,送粉位置越高,原料钨粉在等离子体炬内运行的距离就越长,经过高温区的时间越长,所吸收的热量越多,原料钨粉就有更大的可能熔化成球形。鉴于设备安全性考虑,送粉位置范围控制在50mm内。原料钨粉粒度和粒度分布及送粉速率为40g·min-1时的球形钨粉粒度和粒度分布如图6所示。在送粉速率为40g·min-1的条件下球化后,与原料钨粉相比,球形钨粉粒径相对减小,粒度分布明显集中。图7为球化工艺参数送粉速率为40g·min-1时的球形钨粉横截面形貌。球化后的钨粉颗粒内部密实,没有孔洞存在。经过测试,球化前后钨粉的流动性由14.1s·(50g)-1提高到5.9s·(50g)-1,松装密度5.98g·cm-3提高到10.99g·cm-3。相比于常规形态钨粉颗粒,球形钨粉颗粒堆积时拱桥效应减弱,流动性和松装密度得到明显提高。
2.2 3种不同钨粉(2#、3#、4#)的原料状态对球化结果的影响
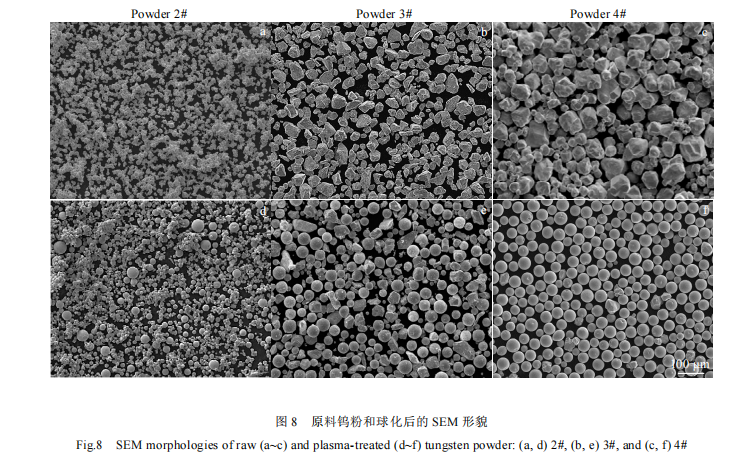
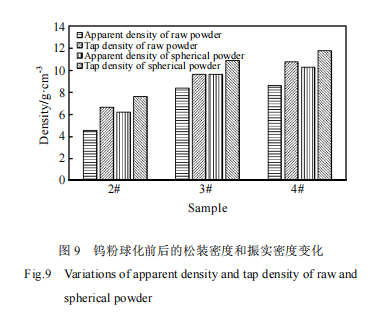
选择3种激光粒度测定值相近、颗粒形态不同的钨粉(2#、3#、4#)在相同球化工艺参数条件下进行球化处理,球化前后的颗粒形貌如图8所示。8a~8c分别为3种原料粉末颗粒的形貌,8d~8f 为3种粉末相应球化后的颗粒形貌。2#钨粉粒径 D50为23.098μm,单个颗粒粒径细小,颗粒彼此间明显存在严重团聚现象,没有流动性。经过球化后,球化效果不明显,粉末颗粒大都没有得到球化,只有少数颗粒得到球化,且仍然以团聚状态存在。3#粉末颗粒尖角和棱角较为明显,有较多的片状和棒状颗粒存在,颗粒分散性良好,粒径D50为21.053μm,流动性为12.04s·(50g)-1。经过球化后,多数颗粒呈球形状态,仍有部分颗粒以棒状或片状形态存在,尖角和棱角已经不再明显,球化效果较好。4#粉末颗粒为中颗粒钨粉,形状较为规则,颗粒无团聚现象,粒径D50为25.901μm,流动性为10.83s·(50g)-1。经过球化后,几乎全部颗粒呈球形状态,表面光滑,球化率接近100%。射频等离子球化制备球形钨粉的过程中,在原料方面,原料粉末粒度和原料状态影响钨粉的流动性,影响钨粉在等离子体炬内的分散状态。粒度细小的原料钨粉颗粒之间的范德华力较强,彼此相互吸附,倾向于以团聚状态存在,不利于球化处理。同时,粒径相近的棒状和片状颗粒与规则颗粒相比,规则形状的颗粒更易于球化。球化前后3种粉末的松装密度和振实密度如图9所示。经过球化处理后,3种粉末的松装密度和振实密度相比于原料粉末均有一定提高。2#原料粉末颗粒之间相互吸附团聚,彼此间的摩擦力较大,无流动性,经过球化后,粉末部分呈球形,流动性为24.01 s·(50g)-1。3#和4#粉末的流动性分别由球化前的12.04、10.83s·(50g)-1提高到球化后的9.89、7.50s·(50g)-1。经过球化处理后,钨粉颗粒由不规则形状转变为规则的球形,颗粒间拱桥效应减弱,摩擦力减小,流动性得到提高。粉末在堆积时接触面积小,颗粒间的空隙减小,松装密度和振实密度得到提高。
2.3 粉末状态对选区性激光熔化制备成形件的铺粉效果影响
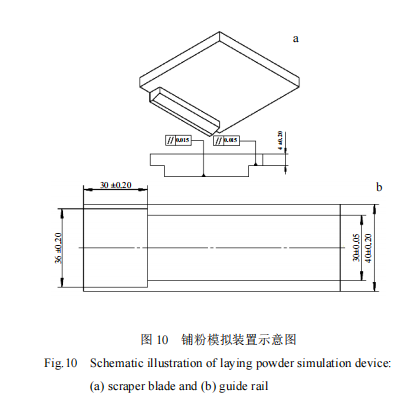
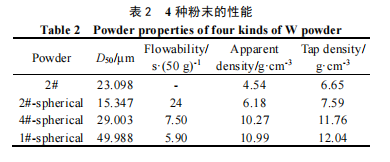
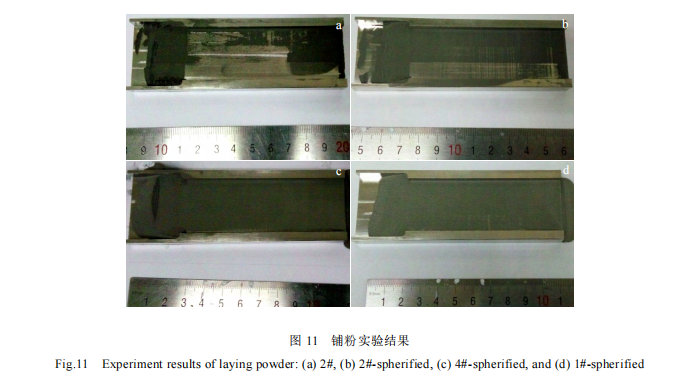
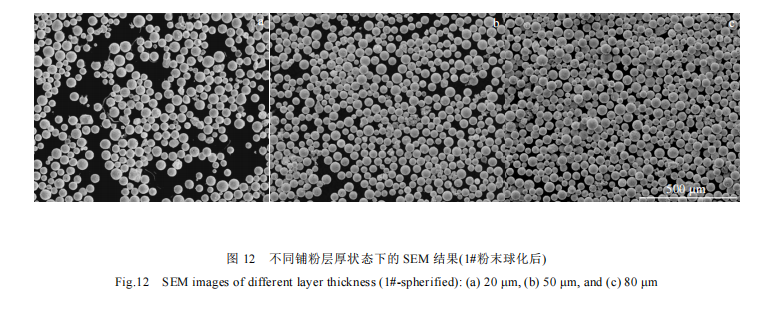
本研究基于选择性激光熔化技术设备EOSM280的铺粉原理,设计了模拟铺粉的实验装置,对不同粉末的铺粉效果进行研究。该铺粉实验装置以导轨作为粉末床,用刮板进行铺粉,刮板和导轨示意图如图10所示。导轨上沿宽度方向上均匀分布3个不同的加工深度20、50、80μm,以分别实现3种不同的铺粉层厚。铺粉实验过程将粉末放置于导轨的左端,用刮板在一定的力值作用下从左往右进行铺粉,并对铺粉效果进行观察。铺粉实验所选择的4种粉末2#、2#球化、4#球化、1#球化的D50、流动性、松装密度和振实密度性能如表2所示。2#球化、4#球化、1#球化4种粉末所对应的铺粉实验宏观结果如图11所示。2#粉末铺粉不均匀,断续现象比较严重,铺粉效果差,在层厚为80μm处断续现象依然严重。这是因为2#粉末颗粒呈不规则形状,无流动性,不利于铺粉过程的实现,不适合用于选区激光熔化技术制备成形件。2#球化粉末球化率不高,颗粒存在局部团聚现象,铺粉过程中粉末在层厚为20μm处不能很好地铺散开,但比2#原料粉末铺粉效果好。在层厚为80μm处铺粉断续现象得到一定的改善。从宏观上来看,在层厚为20μm处,4#球化粉末铺粉效果好,铺粉较为平整,颗粒之间排列紧密,没有明显的断续现象出现。这是因为4#球化粉球化率高,流动性好,铺粉效果较好。1#球化粉D50为49.988μm,粒径较大,流动性好。在铺粉层厚为20μm处,铺粉不均匀,出现一定程度的断续现象。随着铺粉层厚的增加,当铺粉层厚达到80μm时,铺粉效果变好,可实现均匀铺粉。结合1#球化后球形粉末颗粒的分布情况下铺粉状态的扫描电镜结果可以明显看出铺粉层厚为20μm时(图12a),导轨上各粉末颗粒的间隙较大,随着铺粉层厚由20μm增加至50μm,铺粉效果逐渐变好,至铺粉层厚达到80μm,可实现均匀送粉。
2.4 球形钨粉在3D打印薄壁钨制品方面的应用
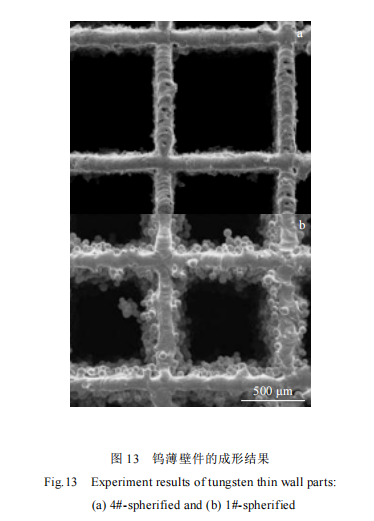
选用4#球化、1#球化2种球形钨粉在EOSM280进行纯钨薄壁件的成形实验。实验在氮气保护下进行,铺粉层厚为30μm;激光扫描间隔为110μm,扫描功率为200W,扫描速率为300mm·s-1,基板预热温度为80℃,实验结果如图13所示。从图13可以看出,4#球化粉与1#球化粉的打印结果相比,1#球化薄壁成形件因粘粉现象导致尺寸精度低,而4#球化成形件粘结现象不严重,表面形貌相对光洁,尺寸精度高,适合用于3D打印制备薄壁件。
1)在射频等离子球化技术制备球形钨粉过程中,球化工艺参数方面,随着送粉速率的增加,球化率明显下降;随着送粉位置的提高,球化率明显增加;最佳球化工艺参数为送粉速率40g·min-1、送粉位置50 mm。原料钨粉形态方面,粒径相近的条件下,选择分散性好、粉末形态规则的颗粒球化率高。
2)经过球化后,钨粉颗粒的形貌呈规则球形,颗粒表面光滑,流动性、松装密度和振实密度得到提高。
3)纯钨粉颗粒的铺粉过程主要受粉末性能和铺粉层厚的影响,粉末的流动性好,铺粉效果好;对于同种粉末来说,随着铺粉层厚的增加,铺粉效果变好,有利于铺粉过程的进行。
4)采用4#球化钨粉制备的钨薄壁件表面相对光洁,尺寸精度高。
参考文献:球形钨粉的制备及应用(周武平、张莹莹、王学兵、杨怀超、熊宁、刘国辉、王铁军)
星尘科技(广东)有限公司,专注射频等离子体球化高端球形粉体研发生产。主打钨、钼、钽、铌、铪、锆、钒、铼等稀有难熔金属及合金、陶瓷球形粉,支持来料球化加工、粒度定制。粉体球形度高、低氧高纯,适配SLM、MIM、热喷涂、靶材制备等工艺,服务航空航天、军工、核能、医疗等领域,具备国军标、医疗体系资质,提供粉体+打印一体化解决方案,更多产品信息,欢迎联系胡经理13378626726





 IPv6 网络支持